1、数控车床攻丝的丝锥通过把丝锥放正,然后对丝锥加压力并转动绞手而对刀数控车床攻丝的丝锥是用一定的扭矩将丝锥旋入要钻的底孔中加工出内螺纹在对刀开始时,要尽量把丝锥放正,然后对丝锥加压力并转动绞手,当切入12圈时,仔细检查和校正丝锥的位置;通过合理设置G32指令中的参数,操作者可以轻松完成各种螺纹孔的加工任务这对于提高生产效率和产品质量具有重要意义总之,宝元系统的攻丝指令G32为数控车床的攻牙编程提供了便利正确理解和应用这一指令,对于提升加工质量和生产效率具有重要作用通过实践,操作者可以更好地掌握攻丝操作,提高工作效率;有以下几种可能,请一一排查1丝攻不锋利2未浇注切削液,或者切削液未浇注到位,或者切削液成分不合理3螺纹底孔太小,或者螺纹较深,铁屑排出不畅如果我的回答对您有帮助,请及时采纳为,谢谢;不是每一台数控车床都可以攻牙的,实际上,没有攻牙指令的数控车床,需要采取特别的措施,否则就会造成烂牙烂牙的原因有以下几种1工件材料太脆2丝攻与螺旋线不同步3螺纹底孔太小如果我的回答对您有帮助,请及时采纳为,谢谢发;在使用凯恩帝系统数控车床进行攻牙操作时,正确的操作顺序至关重要攻牙完成后,首先应该退刀,随后进行反转操作如果不遵循这一顺序,可能会导致乱牙现象,甚至造成丝攻断裂具体来说,当攻牙作业结束时,应立即停止主轴旋转,并将刀具从工件上撤出接下来,需要反向旋转主轴几秒钟,以确保牙型根部的切屑能够完全排出这一操作有;楼上G92说的是车丝 而且攻丝必须X为0 我做过攻丝 G97 S200 M3T**G0 Z10X0 G84 Z数值 F这句话可以使丝锥攻丝完毕会自动退出至Z10,不用另加退刀语句G0x280 Z100M30要使用攻丝套筒 车床攻丝很容易折 除非丝锥粗 而且跟刀架中心有关 刀架中心和机器撞车次数密切联系 采纳吧;数控车床在使用G84指令攻牙时遇到报警,可能的原因包括主轴转速过高或主轴编码器出现故障主轴转速过高会导致Z轴无法准确跟随主轴,从而引发报警此外,主轴编码器如果存在故障,也可能导致Z轴追随主轴时出现误差,进而引发报警主轴转速过高时,Z轴跟随主轴的精度会降低,从而产生报警解决这个问题的方法是适当降;g84攻牙程序编在攻丝循环G84或反攻丝循环G74的前一程序段指令M29Sxxxx则机床进入刚性攻丝模态NC执行到该指令时,主轴停止,然后主轴正转指示灯亮,表示进入刚性攻丝模态,其后的G74或G84循环被称为刚性攻丝循环,由于刚性攻丝循环中,主轴转速和Z轴的含义 请求数控车床knd攻丝编数控车床攻丝技。
2、数控车床在使用G84指令攻牙时遇到报警,可能的原因包括主轴转速过高或主轴编码器出现故障主轴转速过高会导致Z轴无法准确跟随主轴,从而引发报警此外,主轴编码器如果存在故障,也可能导致Z轴追随主轴时出现误差,进而引发报警主轴转速过高时,Z轴跟随主轴的精度会降低,从而产生报警解决这个问题的方法;在数控车床上进行攻牙操作时,如果机床具备钢性攻牙功能,操作相对简便只需确保丝攻准确对准孔的中心即可攻牙过程中的关键点在于,要精确控制钻孔的直径和深度钻孔的尺寸必须与所用丝攻的规格完全匹配,以确保攻牙过程顺利进行钻孔深度也需精确测量,避免攻牙时出现过深或过浅的情况在进行攻牙。
3、没有G84攻丝循环时,可以通过手动控制普通循环指令组合或者数控系统替代指令来完成攻牙作业,具体方案根据设备类型分为手动普通铣床钻床数控车床加工中心三类场景1 手动攻牙作业方案适用于小型单件小批量螺纹加工,无需数控系统支持1 先使用比螺纹小径小01~02mm的钻头钻孔打底孔,底孔;在数控车床上,攻牙程序的执行依赖于精确的主轴控制和反馈机制主轴负责执行攻牙动作,而反馈系统则确保主轴的动作与预设程序一致如果反馈机制出现问题,可能会导致攻牙程序执行不顺畅反馈系统包括编码器传感器和其他检测装置当反馈信号出现异常或中断时,主轴可能会偏离预定路径,导致攻牙程序不走。
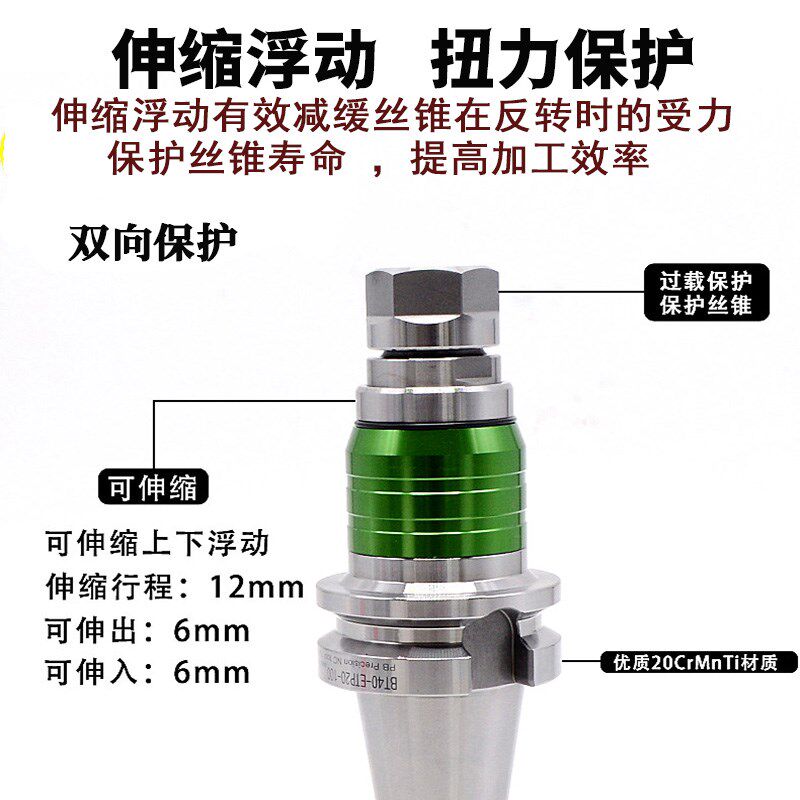
4、数控车床G84攻牙指令常见格式为G84 X_ Z_ F_其中XZ为攻牙终点坐标,F为进给速度等于螺距与主轴转速的乘积1 坐标参数X坐标指定了在X轴方向上攻牙的终点位置Z坐标则确定了在Z轴方向上的终点位置,明确了攻牙的深度 2 进给速度参数F值至关重要,它必须根据所加工螺纹的螺距以及主轴转速来准确。