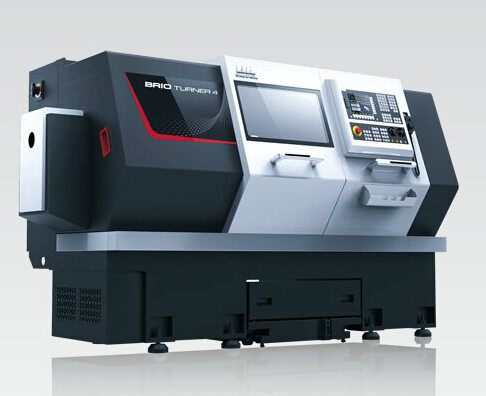
在数控机床中,代码GXYZMHU的含义如下G代表车床的准备功能字,用于指定机床的运动方式和加工模式例如,G01表示直线插补,G02表示圆弧插补等X代表车床在X轴方向的移动在数控编程中,X轴通常被定义为机床的一个主要运动方向Y在圆弧插补等特定加工模式中,Y用于表示在Y轴。
数控机床代码示例
1、定义G代码是数控编程中的基本指令,用于控制机床的各种动作,如直线插补圆弧插补快速定位等示例G00表示快速定位,G01表示直线插补,G02G03表示顺时针逆时针圆弧插补等M代码定义M代码用于控制机床的辅助功能,如主轴启停冷却液开关程序暂停等示例M03表示主轴顺时针旋转,M04表示主轴。

2、数控车床的GMFST各代表准备功能辅助功能进给速度主轴转速和刀具功能G代码用于控制机床的运动轨迹和操作模式,如直线插补圆弧插补等此外,G代码还用于定义坐标系刀具补偿以及暂停机床运动等功能M代码是辅助功能指令,用于控制机床主轴的启停冷却液的开关以及程序的暂停等例。
3、数控车床换档位代码通常为M40,M41,M42,M43即主轴空档一档二档三档输入指令M41,M42,M43分别为主轴一二三档,就可以完成数控车床的换档工作主轴档位M40,M41,M42,M43实际意义这是在机床主轴有电磁离合器齿轮变档时使用的最多可以有4档齿轮变速,每档齿轮的变比不同,分别提供不同的扭矩范围。
4、M代码用于指令数控机床辅助装置的接通和关断,如主轴转停切削液开关卡盘夹紧松开刀具更换等动。
5、包括计算机数字控制系统的基础数控技术是与机床控制密切结合发展起来的1952年,第一台数控机床问世。
6、中标分类这些M代码属于数控机床的辅助功能代码,用于控制机床的辅助动作,如启停主轴换刀控制切削液等二G代码 G00快速定位 G01直线切削 G02圆弧插补顺时针 G03圆弧插补逆时针 G17XP YP 平面指定 G18ZP XP 平面指定 G19YP ZP 平面指定 G20英制输入 G21公制输入 G28。
数控机床代码顺口溜
数控机床代码主要由运动控制指令功能控制指令及辅助参数指令构成,覆盖加工流程的定位切削补偿等核心环节1 运动控制类代码G代码 用于定义机床运动轨迹与加工模式,是编程的核心指令组 bullG00快速定位空行程移动 bullG01直线插补直线切削 bullG02G03顺逆时针。
以FANUCGSK数控系统为例一FANUC 在地址T 后面指定2 位数4 位数,代码信号和选通信号送到机床。
G代码组别解释1G00 定位 快速移动 格式 G00 X_ Z_ 这个命令把刀具从当前位置移动到命令指定的位置 在绝对坐标方式下, 或者移动到某个距离处 在增量坐标方式下 2 非直线切削形式的定位 我们的定义是采用独立的快速移动速率来决定每一个轴的位置2G01 直线切削 格式 G01。