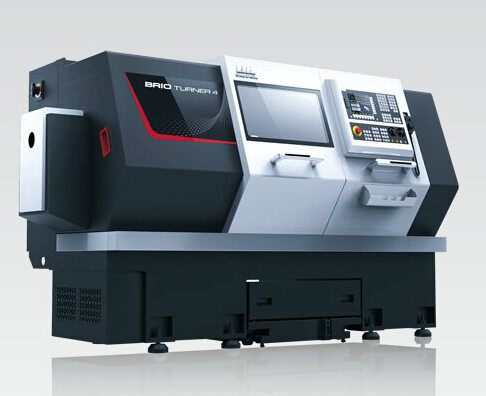
数控加工中心各刀具的名称缩写包括中心钻CDR,精镗刀FB,铰刀R,钻头D,丝锥TP,锪刀Z,面铣刀FM,立铣刀EM,仿形铣刀SM加工中心源于数控铣床,主要区别在于其具备自动更换加工刀具的能力通过安装在刀库上的不同用途刀具,可以在一次装夹过程中通过自动换。
45号钢不锈钢等的不同而有所差异以下参数表主要针对普通CNC机床,在开粗和光刀阶段,对各种刀具。
总的来说,数控机床的刀具夹紧和松开,是通过主轴系统中的自动夹紧机构来实现的这些机构的设计,充分考虑了刀具的夹紧力和松开力,以确保刀具在加工过程中的稳定性和安全性在更换刀具时,通过气缸和碟形弹簧的作用,实现刀具的自动松开和夹紧,提高了加工中心的工作效率,降低了人工操作的复杂性和风险。
数控刀具是与数控机床配套使用的各种刀具总称,涵盖多种类型,具有独特特点,广泛应用于多个行业,且有一线。
数控机床的刀具存在明确的等级划分,其分类逻辑贯穿精度性能质量三大维度1 精度等级切削精准度的阶梯式分层精度等级直接对应刀具制造时的公差控制水平精密级刀具例如加工航空发动机叶片的金刚石涂层铣刀,其刀具跳动公差通常控制在0005mm以内,而普通级刀具如常见的硬质合金钻头,公差范围可能在0。
影响加工质量切削液通道冷却润滑,延长刀具寿命掌握这些刀具的特性与应用,可显著提升数控加工的效率。
钨钢铣刀通常由碳化钨与钴组成,含碳化钨成分越高,其硬度也就越高大多数数控机床在加工时都会选择钨钢铣刀,因为钨钢铣刀锋利坚硬,不怕高温而且,大多数钨钢铣刀都有涂层,这种涂层能有效延长刀具的使用寿命而白钢刀实际上就是高速钢,虽然韧性好,但硬度较低,更适合加工硬度较低的工件在选择。
在实际加工中,还需根据以下因素调整刀具转速和进给速度机床性能不同机床的刚性精度和功率不同,需。
数控车床车刀的种类和用途车刀是应用最广的一种单刃刀具,也是学习分析各类刀具的基础车刀用于各种车床上,加工外圆内孔。
数控机床刀具的结构 1整体式 2镶嵌式,采用焊接或机夹式联接,机夹式又可分为不转位和可转位两种 3特殊型式制造刀具所用的材料 1高速钢刀具 2硬质合金刀具 3金刚石刀具 4其他材料刀具,如立方氮化硼刀具陶瓷刀具等切削工艺的分类 1车削刀具,分外圆内孔螺纹切割刀具等多种 2钻削刀具,包括钻头铰刀丝锥等 3镗削刀具。

数控车床用刀具的交换功能 1 刀具的交换 指令格式一T0101 该指令为FANUC系统转刀指令,前面的T01表示换1号刀刀具补偿功能 1 刀具补偿功能的定义 在数控编程过程中,为使编程工作更加方便,通常将数控刀具的刀尖假想成一个点,该点称为刀位点或刀尖点刀具偏移补偿 1 刀具偏移的含义 刀具偏移是用来补偿假定刀具长度与基准刀具长度之长度差的功能。
干货分享关注一下免费学UG编程关注数控加工中的刀具挑选和切削用量确认是在人机交互状态下完结的,这与一般机床加工形成鲜明。
数控机床刀具的结构 1整体式 2镶嵌式,采用焊接或机夹式联接制造刀具所用的材料 1高速钢刀具 2硬质合金刀具 3金刚石刀具 4其他材料刀具切削工艺的分类 1车削刀具,分外圆内孔螺纹切割刀具等多种 2钻削刀具。
一般情况下,车刀刀尖应与车刀工件轴线等高,粗加工和车削大直径工件时,刀尖适当略高于工件轴线精加工时刀尖适当略低于工件轴线车削细长轴时,在有跟刀架或中心架支撑时,为了使刀尖顶紧工件,刀具适当向右偏移安装,形成略小于900的主偏角以产生一定的径向力车刀的探出长度不宜太长,以防止因刚度差引起切削振动,从而带来诸如工件表面粗糙振动扎刀打刀等一系列问题一般。
用立铣刀在数控机床上加工工件,可以清楚看出刀具中心运动轨计与工件轮廓不重合,这是因为工件轮廓是立铣刀运动包络形成的。
几何变换 刀具轨迹几何变换的内容包括评议旋转及镜像,变换的对象包括刀心和刀轴适量对于平移变换来说,只允许刀心平移,刀轴矢量不变转置变换 转置变换是指将原来的行进给方向转置为新的走刀方向转置变换的对象只能是切触点轨迹三维刀具半精补偿有效或球形刀刀心轨迹删除 删除操作的对象可以是到位点切削段切削行切削块乃至全部编辑中的刀具轨迹,也可以是被剪掉的部分刀具轨迹。