G87反镗孔循环,使用格式为G87 X_Y_Z_R_Q_F_XYZ同上,R为下刀起始点,Q为刀具偏移量,F为进给速度刀具快速定位至XY坐标,主轴准停,刀具偏移Q距离,快速下刀至R点,反向偏移Q距离,主轴正转切削至Z点,主轴准停,退Q距离,快速返回起始点,主轴正转结束G74左螺旋切削循环,使用格式为G。
数控加工中心中的G代码,是编程者用来控制机床动作的语言G代码主要分为定位指令直线插补圆弧插补暂停指令可编数据输入与取消极坐标指令平面选择输入单位制返回参考点镜象指令局部坐标系设定宏程序调用等其中,G00指令用于快速定位,G01指令实现直线插补,G02G03分别对应顺时针和逆。

数控代码CNC加工中心归纳 数控加工中,CNC加工中心使用的代码主要分为G代码M代码以及地址码中的英文字母含义以下是详细的归纳一常用的G代码 G00快速移动用于刀具的快速定位,不产生加工路径G01直线插补使刀具沿直线移动到指定位置,产生加工路径G02顺圆插补使刀具沿顺时针方向。
CNC数控加工中心编程快速入门指南如下一基础概念 指令分组功能相似的指令被归为一组,同一组的G代码不能在同一行程序段中同时出现程序段程序段是程序的基本组成部分,由不同的指令组合而成常用指令类型指令格式为英文字母加数字,如G54G_ X_Y_Z_ F_ S_ T_ M_二常用指令详解。
圆弧指令格式如下G02 X__ Z__ R__ F__ 顺时针圆弧插补G03 X__ Z__ R__ F__ 逆时针圆弧插补以上的X__ Z__为圆弧终点坐标R为圆弧半径,F为进给量假设在圆弧起点上建立一个坐标系,IJK是圆心相对于圆弧起点的坐标值数控加工中心编程指令1暂停指令G04X。
数控机床加工斜面的编程需结合机床类型数控系统型号调整代码逻辑,不同场景的代码差异较大1 立式铣削加工中心斜面编程FANUC 0iMF系统示例以加工XY平面内的斜向台阶面为例,假设斜面从X10,Y0,Z5到X20,Y0,Z0,切削深度2mm,使用φ10立铣刀O0001程序号,可自定义G54 G90 G00 X0。
数控加工中心GM代码详细介绍一常用G代码功能解析运动控制类 G00 点定位 刀具以最大速度快速移动至目标点,无切削过程,路径可为直线或斜线常用于空行程移动,通过轴独立运动实现最高速度G01 直线插补 刀具沿两点间直线路径以指定进给速度切削,直接关联切削参数如进给率主轴转速,确保加工精度。
数控加工中心编程入门需掌握基础指令与概念,了解编程技巧与实例通过半小时的快速入门学习,可以初步掌握。
半小时数控加工中心编程快速入门需掌握指令分组程序段结构常用指令类型及基础GM代码应用,重点理解刀具运动控制坐标系设定和固定循环指令的使用逻辑一核心概念理解指令分组原则 功能类似的指令如G代码需分组使用,同一程序段中不可同时出现同组指令例如G00快速定位与G01直线插补分属。
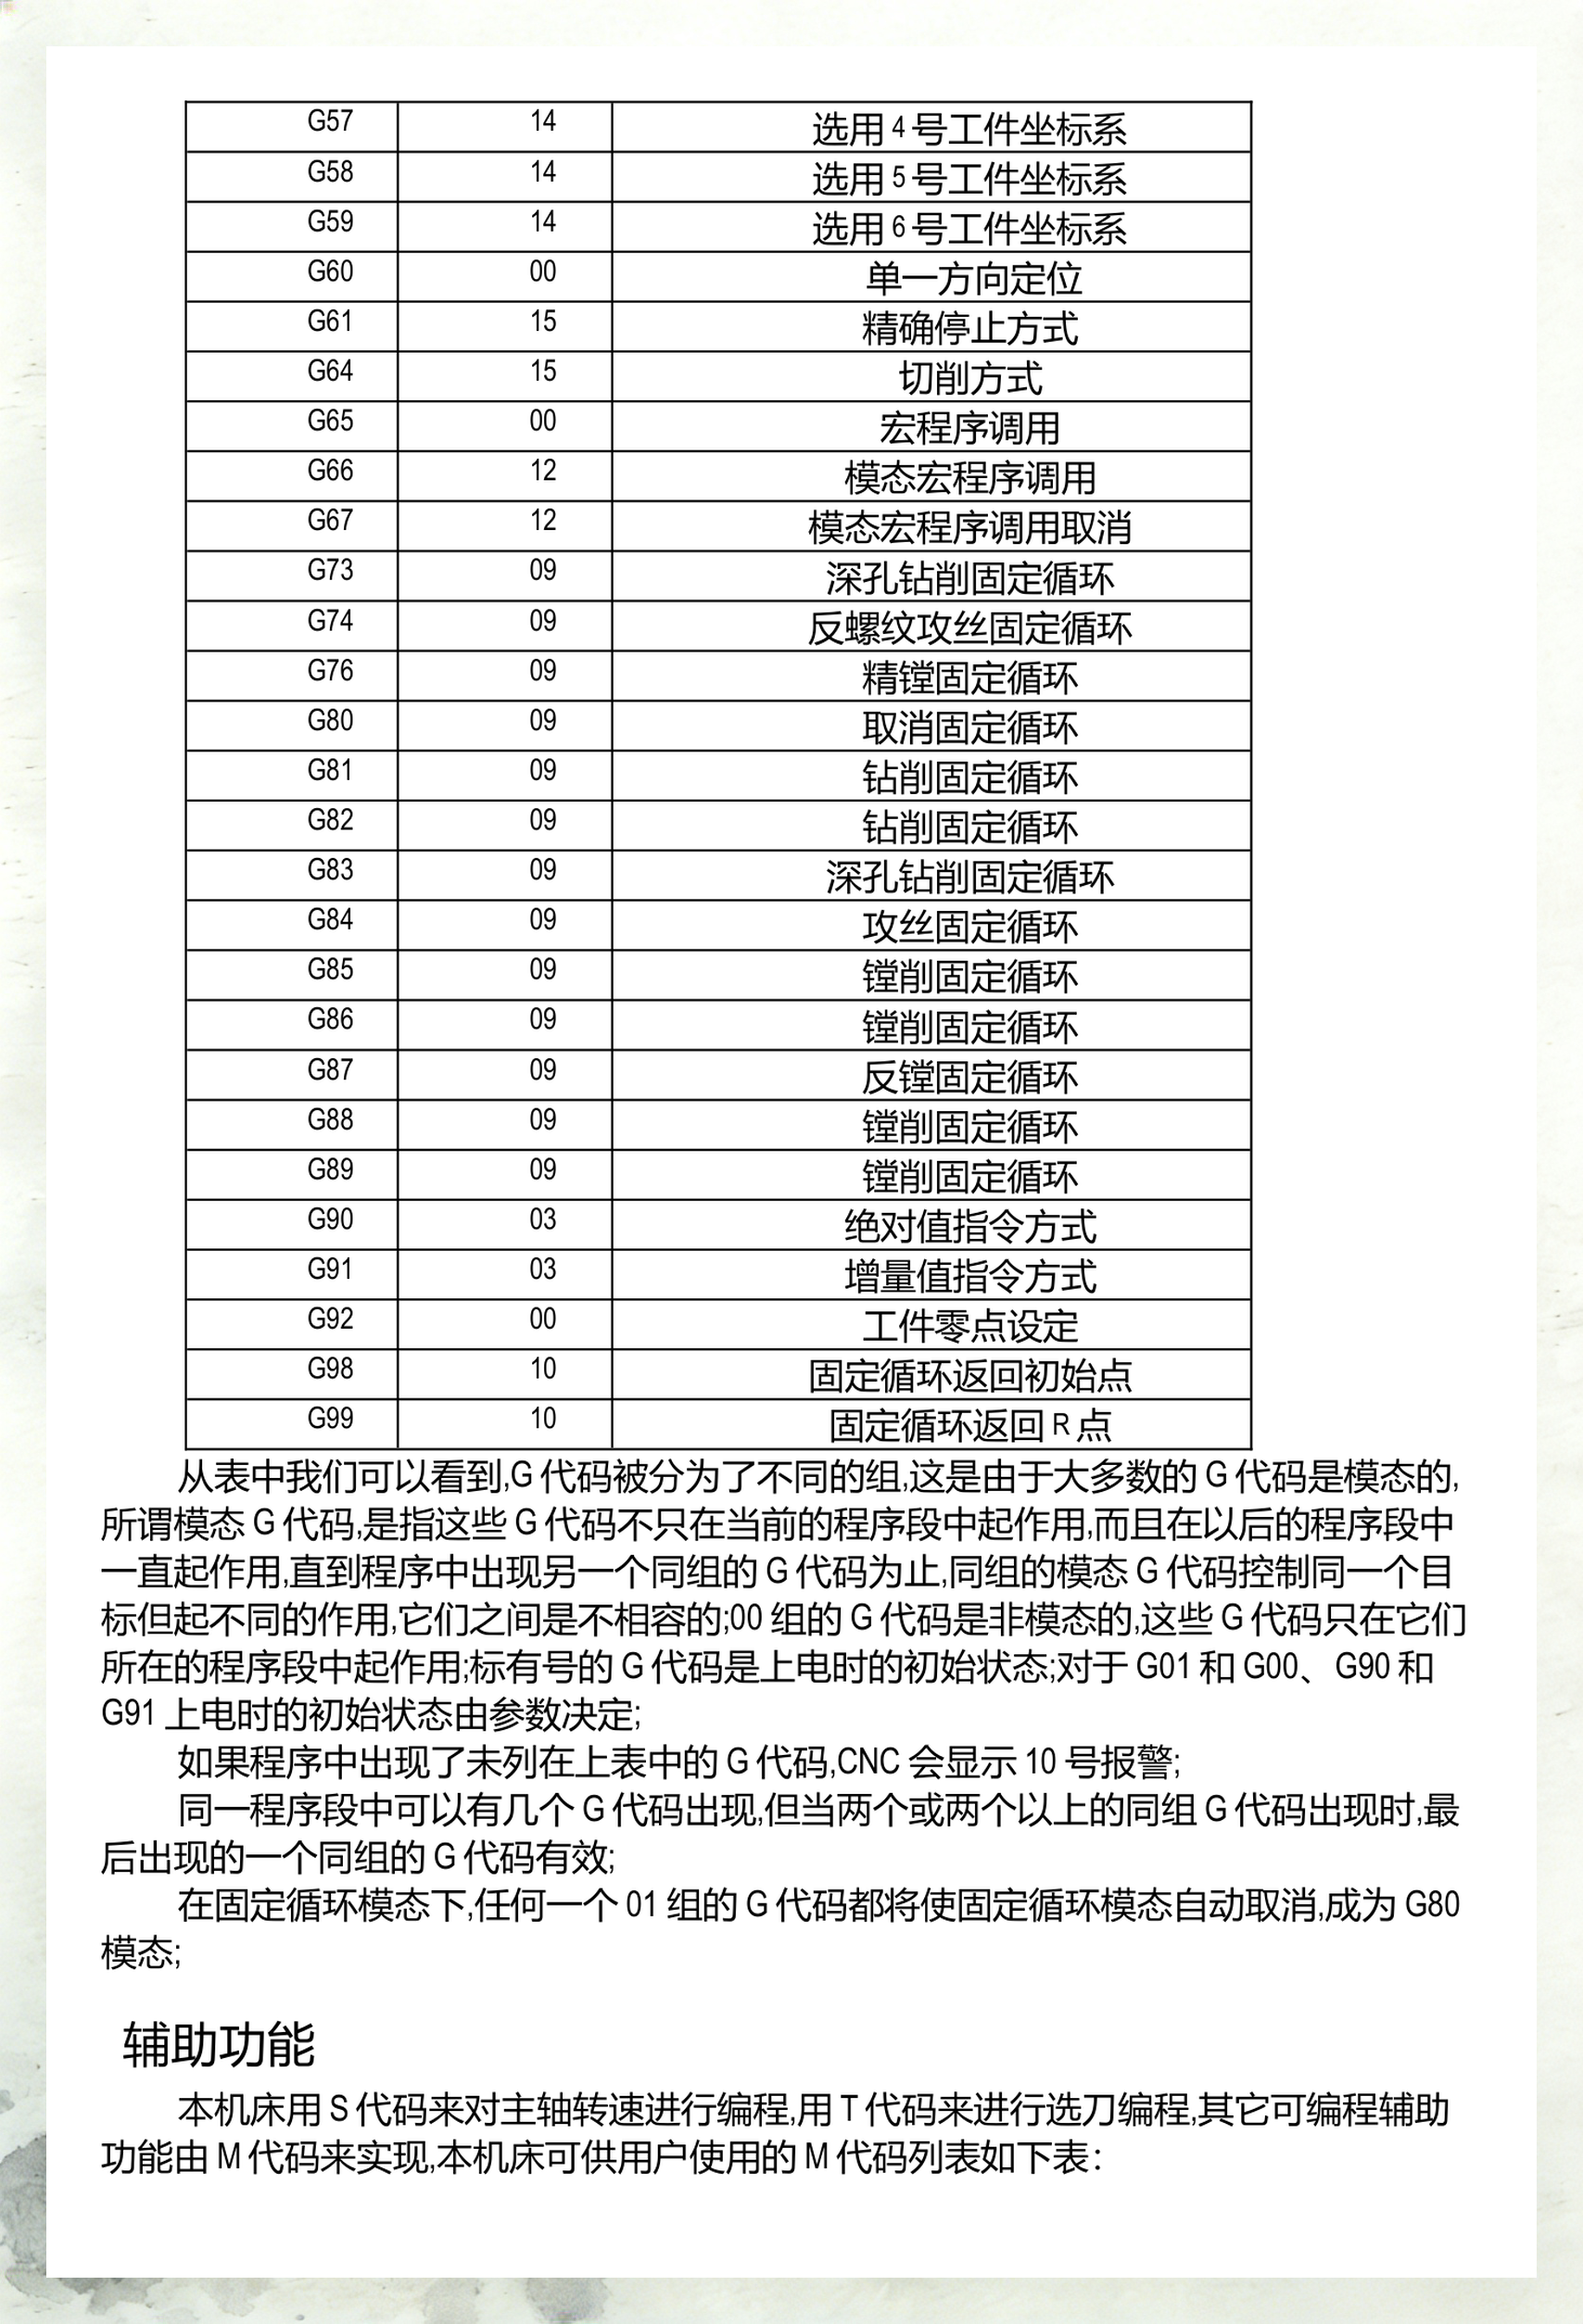
数控加工中心的GM代码没有绝对统一的完整通用列表,不同品牌数控系统存在细微差异,行业通用的常用G代码与M代码清单如下,完整准确的代码需参考对应机床的原厂操作手册一 通用数控G代码清单一 基本运动指令1 G00快速定位移动2 G01直线插补3 G02顺时针圆弧插补4 G03逆时针圆弧插补5。
通过系统学习指令分组坐标系设定和核心G代码,可快速掌握数控加工中心编程基础,为后续高级功能如宏。
数控加工中心FANUC0i的G代码和M代码含义如下M代码含义 M00程序暂停,机床在此处等待操作员指令 M01程序选择性停止,通常与操作面板上的选择开关配合使用,用于调试 M02程序结束,光标停在当前位置,常用于单个程序的结束 M30程序结束并返回起始位置,光标返回程序起始点,常用于程序的全部。
主轴正反转停止指令M03正转,M04反转,M05停止切削液开关指令M07M08M09分别代表雾状切削液开液状切削液开切削液关运动停止指令M00暂停程序,M01计划停止,M02复位,M30结束程序并返回开头M98调用子程序,M99返回主程序这些指令和代码为数控加工中心的操作提供了详细的指导和规范。
加工中心G76G87G83G84数控代码讲解如下G76 精密镗孔循环 用途用于精密加工 执行过程快速下刀到R点,切削至Z坐标,主轴准停,退刀,再快速回到R点,主轴正转 格式G76 X__Y__Z__R__Q___F__,其中XYZ表示坐标,R为下刀起始点,Q为退刀距离,F为进给速度G87 反镗孔。