数控对刀诀窍 1将工件通过夹具装在工作台上,装夹时,工件的四个侧面都应留出对刀的位置2起动主轴中速旋转,快速移动工作台和主轴,让刀具快速移动到靠近工件左侧有一定安全距离的位置,然后降低速度移动至接近工件左侧3靠近工件时改用微调操作一般用001mm来靠近,让刀具慢慢接近工件左侧,使;将工件通过夹具固定在工作台上,确保四个侧面均留出对刀操作空间避免工件松动或倾斜,否则会导致对刀数据。
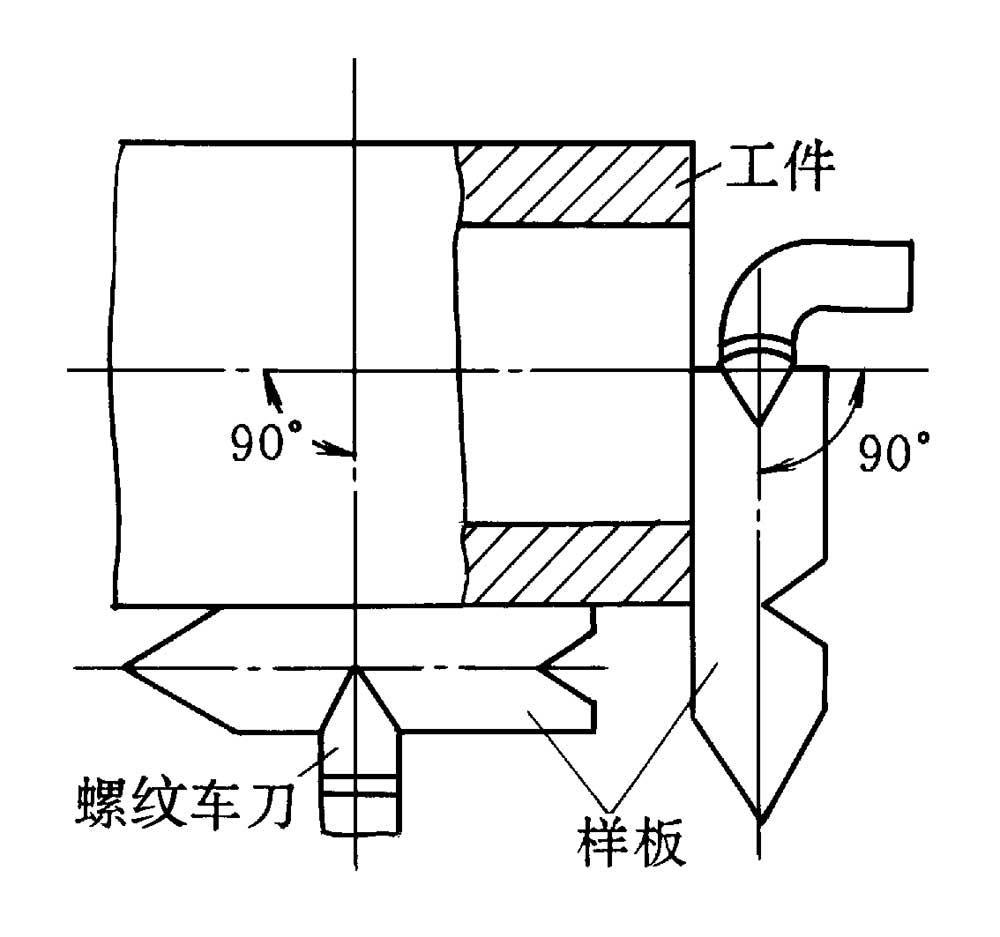
三机床中夹具的准确定位对刀操作数控编程时以工件坐标系原点为基准,将工件定位夹紧后安装夹具至;通常情况下,加工中心的对刀点应设在工件坐标系的原点上,或至少XY方向重合,这有助于提高对刀精度,减少误差另外,也可以将对刀点设在夹具定位元件上,这样可以利用定位元件直接进行对刀,有利于批量加工时保持工件坐标系位置的准确性在铣加工中,对刀点通常选择为机床主轴轴线与刀具端面的交点,即。
西门子数控立车802d的对刀过程一般包括以下几个步骤1准备首先需要选择合适的刀具和夹具,并将其安装到机床上此外还需准备一根对刀棒,一般选用长度为200mm左右,精度达到001mm的对刀棒2调整夹紧力将工件夹紧在夹具中,并通过刀具进行切削,调整好夹紧力,防止工件发生变形3定位对刀棒将。
数控对刀时刀具补偿怎么设置
xy向对刀通过夹具装夹工件,换上顶尖,移动至工件画线中心点,记录坐标值z向对刀卸下顶尖,装。
Z对刀时,鱼嘴夹一头夹在PCB上与铜箔接触,一头夹在刀具上,当按下“Z对刀”按钮,Z轴自动以F100的速度下刀,当刀尖接触到PCB的瞬间,即并口13脚由高电平转为低电平时,下刀停止,Z坐标自动归零后Z轴自动提刀20,Z对刀完成MACH3是由美国ArtSoft公司开发的由Windows为平台的数控软件系统版本必须。
中指为Z向顺序先Z轴,再X轴,最后Y轴Z轴机床主轴X轴装夹平面内的水平向Y轴由右手笛卡儿直角坐标系确定方向退刀即远离工件方向为正方向在数控机床上加工零件,主要取决于加工程序,它与普通机床不同,不必制造,更换许多模具夹具,不需要经常重新调整机床。
XY 向对刀通过夹具将工件装在机床工作台上,换上顶尖,移动工作台和主轴使顶尖接近工件画线的中心。
1操作手动状态 2启动主轴G M3 S2 T1 回车3手动移刀切削一段外圆或内径,X方向不动,z方向退出 4停止主轴,测量车削处直径 5按“X”出现X记忆6按“OFST”刀具偏置键出现刀补页面。
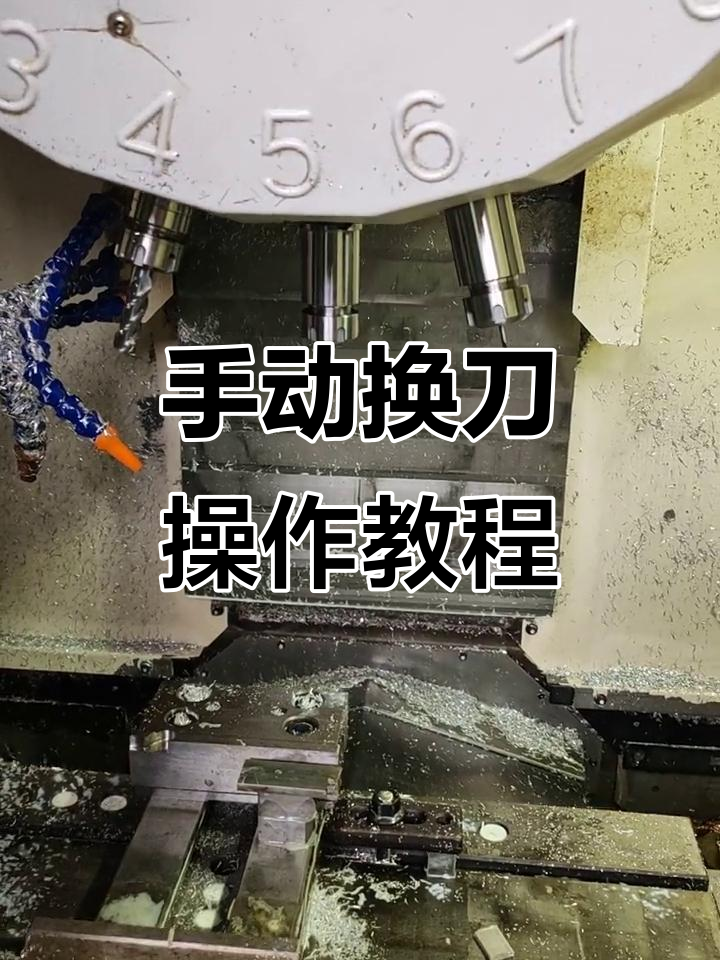
手动换刀可通过程序指令或手动控制实现换刀后,需进行对刀以确定程序原点在机床坐标系中的位置对刀点可设定在零件夹具或机床上外圆刀对刀1号刀步骤如下进入程序画面,插入换刀程序,将刀具移至工件附近,切削端面后退刀,设定G54坐标,测量Z向位置,切削外圆后测量外径,完成X向对刀切。
数控夹具如何对刀视频
对刀完成后,将对刀数据输入到数控系统中,建立刀具补偿使用量具对刀在数控机床上定位好夹具和安装好。
对第二把刀重复上述步骤对于数控铣床或加工中心,Z轴对刀器用于确定工件坐标系原点在机床坐标系中的Z轴坐标Z轴对刀器类型多样,包括光电式和指针式等,其精度和重复精度较高使用Z轴对刀器时,首先将刀具装在主轴上,将对刀器吸附在工件或夹具平面上,快速移动工作台和主轴,让刀具端面靠近对刀器上表面,使用。