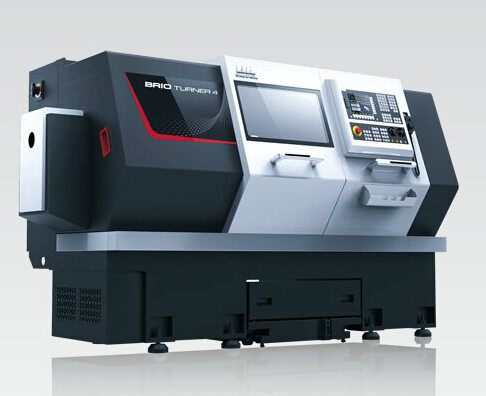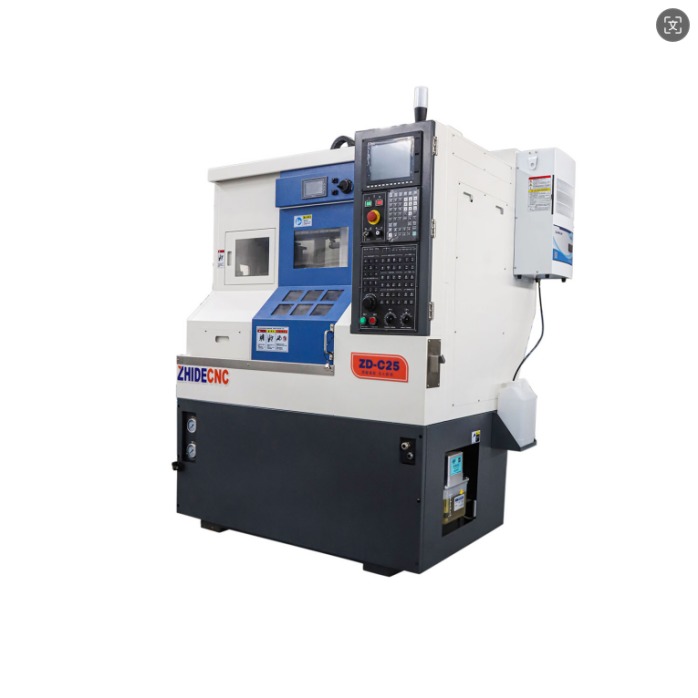
数控车床加工孔主要包含粗加工半精加工精加工光整加工三大类核心工艺,可根据孔径尺寸精度等级表面粗糙度要求组合适配不同加工场景一 粗加工工艺一 钻孔1 工艺逻辑通过麻花钻直接在实体材料上加工预制孔,前置中心钻打1~2mm深的定心孔可避免钻头偏移,适合批量小尺寸孔的粗加工2。
数控车床钻孔镗孔铰孔的标准化操作需遵循开机检查准备工件装夹找正对刀程序调试分序加工收尾检验流程,各工序需匹配专用刀具适配切削参数并严格执行安全操作规范一 开机前检查准备1 检查机床液压气动系统压力,导轨润滑油液位需达到厂家标注的正常范围2 确认刀具库无卡滞各轴限。
数控车床钻孔编程主要遵循特定的指令格式和步骤以下是数控车床钻孔编程的关键要点1 指令格式 主要使用G83指令,格式为G83XndashCndashZndashRndashQndashPndashFndashKndashMndash X,Z孔底坐标 C角度 R初始点增量 Q每次钻深。
G0 Z300移动到安全位置 4 钻直径20mm的孔指令如下 G0 X0 Z10移动到起始位置 G83 Z100 Q25 F005执行深孔钻操作,钻孔深度10mm,每次进给25mm G80取消循环模式 G0 Z500移动到安全位置 5 注意事项 对刀确保钻头与端面和外圆对齐,正确。
数控车床钻孔编程主要使用G83指令,以下是编程步骤及注意事项编程步骤 指令格式G83指令,参数包括XZCRQPFK等 示例如需钻直径30深度10的两个孔,编程如下 1 定位G0X8Z1C0 2 钻孔G83Z10Q3F006C180 3 取消循环G80 4 提升。
尾座如果安装准确,钻孔时孔的位置通常会居中,如果孔偏离中心,可能是因为工件未夹紧或机床本身存在平面度问题对刀操作通常遵循Z轴和X轴的顺序首先对准Z轴方向,快速将刀具靠近工件,使主轴逆时针旋转,通过首轮控制,缓慢接近工件,当感受到轻微摩擦时,X轴方向应立即退刀,此时Z轴应处于零位接下来进行X轴对刀。
数控车床钻孔程序的编写主要包括指令格式G83XCZRQPFKMX,Z为孔底坐标,C角度,R初始点增量,Q每次钻深,P孔底停留时间,F进给量,K重复次数,M使用C轴时用此指令主要用于深孔钻孔或端面角度平分钻孔,尤其在加工盲孔排屑不良的材料时较为常用例如,当需要钻。
数控车床常用的钻孔循环指令主要有G73G74G76G81等,其指令格式和含义各不相同,适用于不同的加工场景1 G73 深孔啄钻循环指令格式G73 UΔiWΔkRΔdG73 PnsQnfUΔuWΔwFfSsTt含义Δi表示X轴方向的退刀量Δk表示Z轴。
尾座如果安装准确,钻孔时孔的位置通常会居中,如果孔偏离中心,可能是因为工件未夹紧或机床本身存在平面度问题对刀操作通常遵循Z轴和X轴的顺序首先对准Z轴方向,快速将刀具靠近工件,使主轴逆时针旋转,通过首轮控制,缓慢接近工件,当感受到轻微摩擦时,X轴方向应立即退刀,此时Z轴应处于零位接下来。
例外G74也可以钻孔循环但G83最常用一般不推荐用G1直接钻深孔数控车床钻孔问题如果是批量产品,用优钻更适合,优钻可以换刀片,钻孔的精度和粗糙度都比较高,可以留较小的余量,有利于孔的精加工程序是很简单的,类似于这样M03 S800 T0101 G0 X0 Z20 G1 Z200 F01 G0 Z20。
在进行数控车床加工45号钢时,使用68mm麻花钻打孔的关键在于钻头的磨制为了保证高效的加工效果,钻头应当尽量单边出铁销,同时确保铁销子能顺畅排出这要求钻头在磨制时能够保证排削通道的畅通,从而提高加工效率45号钢因其良好的加工性能而成为常用材料,因此选择合适的钻头和加工参数至关重要为了。
1 加工方法与系统配置此操作需要数控车床具备动力刀塔即刀塔可自行旋转驱动刀具和C轴控制功能即主轴可精确分度定位并锁定加工时,主轴C轴带动工件旋转至指定角度并锁死,然后动力刀塔驱动钻头沿工件径向X轴方向进给,完成钻孔2 关键操作步骤21 工艺准备bull工件装夹使。
二手数控车床加工顺序通常遵循以下原则,其中“先钻孔,后平端”是核心步骤之一,具体说明如下一核心。

龙门数控车床钻孔的表面粗糙度,主要取决于钻头类型切削参数和是否进行后续精加工一般能达到 Ra 125μm 50μm,通过优化最高可达 Ra 32μm 63μm1 不同加工条件下的粗糙度范围普通钻孔使用标准麻花钻,Ra 值通常在 125μm 50μm 之间这是最常见的范围,孔壁可见明显。
钻头在钻孔时断裂,主要是钻头受到的外力,超过了钻头的强度极限造成的原因可能有1钻头本身的原因1材料太脆,不适合加工某些特定工件材料例如加工铝件的钻头加工钢件2钻头几何尺寸不合理,例如长径比太大芯径太小强度降低芯径太大,排屑槽截面小,排泄不畅3几何角度刃磨不合理。
G83是数控车床发那克系统中的一种专用循环指令,用于高速深孔加工它的基本功能是通过一系列精确的操作,完成深孔的钻孔过程G83的编程代码结构为G83 X0Y0Z120R5Q15F100其中,X和Y代表钻孔的起始位置,Z则是钻孔的深度,R是设定的安全退刀距离,Q表示每次的进给深度,F则是进给速度。

G83是钻孔循环指令,用于车床钻孔时,钻一段距离就退到安全位置,然后再钻指令格式加工中心G83 XCZRQPFKM,包含更多参数,适用于复杂加工场景车床G83X_Z_Q_F_,参数更简洁,X_可省略默认X0,Z_表示孔深,Q_表示每次钻孔深度法兰克系统用千分制。